
 engelsk
Hva gjør PI Lead Free Mesh Zeroing Chip til fremtiden for sikker medisinsk atomiseringsteknologi
Forstå PI Lead Free Mesh Zeroing Chips: Grunnlaget for moderne medisinsk forstøver
Medisinsk nebuliseringsteknologi krever presisjon på molekylært nivå. I hjertet av alle viderekomne PI blyfri mesh nullstillingsbrikke ligger en konstruert løsning som balanserer tre kritiske krav: samsvar med miljøforskrifter, konsistens i partikkelgenerering og pålitelighet i kliniske omgivelser.
En PI blyfri mesh nullstillingsbrikke fungerer som kjerneaktuatoren i medisinske forstøvere, ultralydforstøvere og aerosolleveringssystemer. I motsetning til eldre komponenter som er avhengige av blyholdig piezoelektrisk keramikk, kombinerer denne avanserte arkitekturen polyimidfilmbeskyttelse med kaliumnatriumniobat (KNN) blyfrie keramiske elementer og 316L mikrostrukturer i rustfritt stål. Denne kombinasjonen eliminerer giftig blyeksponering samtidig som den opprettholder vibrasjonspresisjonen som kreves for jevn fordeling av legemiddelpartikler.
Begrepet "nullstilling" innebærer ikke tilbakestillingsfunksjonalitet. I stedet beskriver den presisjonsfremstillingsprosessen som eliminerer dimensjonal variasjon i mesh-åpninger. Når maskeåpninger avviker selv litt fra deres nominelle geometri, viser den resulterende aerosolen partikkelstørrelsesvariasjoner, noe som direkte påvirker kliniske utfall. Nullstillingsteknologi sikrer at hvert mikrohull justeres med nulltoleranseforskyvning, noe som muliggjør konsistent partikkelgenerering over millioner av vibrasjonssykluser.
For profesjonelle anskaffelser og produsenter av medisinsk utstyr, velge en blyfri netting forstøverskive representerer nå en strategisk nødvendighet snarere enn en valgfri oppgradering. Globale markedsreguleringer, retningslinjer for helseinstitusjoner og konkurransedyktig posisjon konvergerer alle på denne enkeltkomponenten. Denne veiledningen utforsker hvorfor, hvordan og hva du bør vurdere når du kjøper disse kritiske elementene.
Hvorfor blyfri samsvar har blitt uomsettelig i medisinsk forstøvning
Overgangen til regulatorisk landskapskjøring
Begrensningen av farlige stoffer (RoHS)-direktivet representerer et av de mest betydningsfulle reguleringsskiftene innen produksjon av medisinsk utstyr de siste to tiårene. Opprinnelig implementert i EU, har RoHS og lignende rammeverk ekspandert globalt, og påvirker ikke bare medisinsk utstyr beregnet på EU-markeder, men også systemer eksportert til Nord-Amerika, Asia-Stillehavet og fremvoksende økonomier.
Tradisjonelle piezoelektriske komponenter var avhengige av blyzirkonattitanat (PZT) formuleringer for å oppnå de høye koblingskoeffisientene som er nødvendige for effektiv elektromekanisk konvertering. Blyinnholdet varierte vanligvis fra 45 til 65 vektprosent i disse eldre keramikkene. Medisinske forstøvere som inneholder slike komponenter, møtte eksportbarrierer, regulatoriske kostnader for resertifisering og omdømmerisiko i miljøbevisste markeder.
Overgangen til blyfri teknologi er ikke bare en avmerkingsboks for samsvar. Medisinske fasiliteter implementerer i økende grad protokoller for miljøhelse og sikkerhet (EHS) som begrenser komponentinnkjøp til leverandører med sertifisert blyfri produksjon. Helsesystemer som håndterer eksponeringsrisikoer for deres arbeidsstyrke og lokalsamfunn har begynt å avvise enheter med eldre materialer, noe som skaper markedspress uavhengig av formell regulering.
Materialsikkerhet ved levering av terapeutiske legemidler
Utover regulatorisk samsvar, adresserer biokompatibilitetsargumentet en klinisk realitet: farmasøytiske aerosoler må forbli kjemisk inerte når de passerer gjennom komponentsystemet. Blyholdig keramikk utgjør to farer: potensiell utlekking under sure forhold (noen forstøvede medisiner er pH-sensitive) og overflateforurensning under produksjon eller montering av enheten.
KNN-basert blyfri keramikk eliminerer disse banene helt. Kaliumnatriumniobat tilbyr piezoelektriske koeffisienter som kan sammenlignes med eldre PZT-materialer, samtidig som det ikke introduserer giftige elementer i medikamentleveringsveien. Kombinert med 316L rustfritt stålnett av medisinsk kvalitet, skaper dette materialvalget en biokompatibel plattform som er egnet for applikasjoner med direkte pasientkontakt.
Polyimid-filmlaget (PI) som fungerer som komponentens overflate, isolerer ytterligere den keramiske aktuatoren fra væskemedisinkammeret, og gir en ekstra barriere mot materialmigrering. Denne flerlagsdesignen gjenspeiler tiår med medisinsk utstyrsteknikk fokusert på å eliminere utilsiktede kjemiske interaksjoner.
Polyimidfilmens fordel: Presisjon gjennom materialteknikk
Termisk stabilitet og kjemisk motstand
Polyimidfilmer representerer en klasse av høyytelsespolymerer konstruert for å tåle ekstreme termiske og kjemiske miljøer. I sammenheng med medisinsk forstøvning oversetter PI-filmegenskaper direkte til driftspålitelighet og medikamentkompatibilitet.
PI-filmer opprettholder strukturell integritet over et temperaturområde fra negativ 200 grader Celsius til positiv 300 grader Celsius. Dette termiske vinduet omfatter både kliniske lagringsforhold (kjølte medisiner) og steriliseringsprotokoller (autoklavsykluser som vanligvis når 121-132 grader Celsius). Materialet viser ingen faseoverganger, dimensjonell ustabilitet eller mekanisk egenskapsdegradering innenfor dette spennet.
Kjemisk resistenstesting viser at PI-filmer forblir inerte mot et bredt spekter av farmasøytiske formuleringer, inkludert vandige løsninger, alkoholholdige suspensjoner og oljebaserte aerosoler. Denne kompatibiliteten forhindrer komponenten i å endre legemiddelkjemien, som fortsatt er kritisk for medisiner med trange terapeutiske vinduer (inhalerte kortikosteroider, bronkodilatatorer, antimikrobielle midler).
Vibrasjonskobling og partikkeluniformitet
Mesh-forstøvningsprinsippet avhenger av nøyaktig kontroll av akustisk vibrasjon. Når piezoelektrisk keramikk mottar elektrisk eksitasjon ved resonansfrekvens (typisk 110-180 kilohertz for medisinske forstøvere), oscillerer mesh-membranen vertikalt, og skaper trykkbølger som fragmenterer væske til mikrodråper.
Polyimidfilmlaget utfører en kritisk mekanisk funksjon i denne prosessen. Den kobler vibrasjonsenergi fra den keramiske aktuatoren til mesh-strukturen samtidig som den demper høyfrekvent støy og harmoniske som ellers ville produsert uregelmessige partikkelstørrelser. Tenk på PI-filmen som en vibrasjonsmoderator, som sikrer at nettet mottar ren, konsistent energitilførsel over hele overflaten.
Denne kontrollerte energioverføringen er grunnen til at medisinske forstøvere som inneholder PI-filmlag konsekvent oppnår partikkelstørrelsesfordelinger innenfor området 1,0-5,8 mikrometer spesifisert av farmakopéstandarder. Enheter som bruker ubeskyttede keramiske elementer viser større variasjon, med noen partikkelfraksjoner som overskrider optimalt inhalasjonsområde og andre grupperer seg for tett for effektiv lungetilførsel.
Holdbarhet og gjenbruksøkonomi
I kliniske omgivelser, spesielt lungeavdelinger og åndedrettsavdelinger, betjener nebulisatorer ofte flere pasienter under desinfiseringsprotokoller. Komponenten må tåle gjentatt eksponering for høytemperatursterilisering, ultralydrengjøring og kjemiske desinfeksjonsmidler.
Polyimidfilm viser overlegen motstand mot disse påkjenningene sammenlignet med ubeskyttet keramikk. Materialet blir ikke sprøtt etter autoklavsykluser, absorberer ikke fuktighet som ville kompromittere elektriske egenskaper, og utvikler ikke spenningsbrudd ved kanter utsatt for alkaliske rengjøringsløsninger.
For sykehus og klinikker som administrerer gjenbrukbart utstyr, reduserer denne holdbarheten direkte de totale eierkostnadene. En enkelt høykvalitets medisinsk atomiseringsbrikke kan fungere pålitelig gjennom hundrevis av steriliseringssykluser, mens komponenter som mangler PI-filmbeskyttelse ofte krever utskifting etter 50-100 bruk, noe som øker kostnadene for forbruksvarer betydelig.
The Micro Mesh Structure: Engineering Atomization at the Micrometer Scale
Nullstilling av mesh-arkitektur og presisjonsproduksjon
Begrepet "zeroing mesh" beskriver en produksjonsprestasjon snarere enn en funksjonell funksjon. Hver maskestruktur inneholder hundrevis av nøyaktig utformede åpninger, typisk fra 2,0 til 4,5 mikrometer i diameter, arrangert i geometriske mønstre optimalisert for dråpefordeling.
Å oppnå nulltoleranse i disse åpningene krever flertrinns presisjonsmaskinering eller elektroformingsprosesser. 316L-underlaget i rustfritt stål begynner som et flatt ark, gjennomgår kjemisk etsing eller ionestrålebearbeiding for å skape innledende hullgeometri, og mottar deretter presisjonsbehandling for å eliminere overflateruhet og dimensjonsdrift. Toleransespesifikasjonen holder vanligvis variasjon til pluss eller minus 0,2 mikrometer, noe som representerer nøyaktighet som tilsvarer å kontrollere menneskehårdiameteren til innen tusendeler av en tomme.
Hvorfor har denne presisjonen betydning klinisk? Vurder en forstøver som leverer en bronkodilatator til en pasient med astma. Den optimale partikkelstørrelsen for nedre luftveisavsetning varierer fra 2,5 til 5,0 mikrometer. Partikler større enn 6 mikrometer avsettes i de øvre luftveiene og munnen, og sløser medikamenter. Partikler mindre enn 1,0 mikrometer forblir suspendert og kommer ut av luftveiene uavsatt. Et nett med blenderåpning forårsaker heterogen dråpedannelse, og sløser 15-25 prosent av medisinmengden gjennom ineffektive distribusjonsmønstre.
Kliniske implikasjoner av partikkelstørrelsesuniformitet
Respiratorisk fysiologi og farmakokinetikk konvergerer på mesh-nivå. Når en forstøver genererer ensartede partikler på linje med det optimale inhalasjonsvinduet, forbedres de kliniske resultatene målbart. Pasienter trenger færre inhalasjonsforsøk for å oppnå terapeutiske blodnivåer, behandlingsvarigheten reduseres og systemiske bivirkninger avtar på grunn av mer effektiv lokal levering.
For behandling av kronisk obstruktiv lungesykdom (KOLS) oversetter denne effektiviteten til forbedret pasientkompatibilitet. En behandling som reduserer fra 8-10 minutter til 5-6 minutter øker sannsynligheten for at pasienter vil fullføre behandlingen, spesielt blant eldre eller kognitivt svekkede populasjoner.
Presisjonsnettstrukturer minimerer også medisinavfall. Forstøvningsbrikker av høy kvalitet leverer 90–95 prosent av den foreskrevne dosen til målvevet, mens enheter med uregelmessige masker oppnår kun 70–80 prosent effektivitet. I løpet av et år kan en sykehusavdeling som bruker 50 forstøvere spare 20-30 prosent av respirasjonsmedisineringskostnadene gjennom komponentvalg alene.
Reproduserbarhet og produksjonskonsistens
Kvaliteten på medisinsk utstyr krever ikke bare at en enkelt komponent oppfyller spesifikasjonene, men at hver enhet som produseres i en produksjonsserie viser identisk ytelse. Denne reproduserbarheten krever prosesskontroll som langt overgår generelle industrielle standarder.
Avanserte fasiliteter som implementerer statistisk prosesskontroll (SPC), kvalitetsverifisering i prosessen og sporbarhetsdokumentasjon sikrer at maskeåpningsgeometrien forblir konsistent på tvers av batcher som strekker seg over år med produksjon. Hver ferdige komponent mottar dokumentasjon av dimensjonsparametere, piezoelektriske responskarakteristikk og elektriske impedansmålinger, slik at kunder kan verifisere ytelsen før integrering i ferdige enheter.
Tekniske spesifikasjoner og integreringskrav for innkjøp
Kjernematerialesammensetning og ytelsesparametere
Forståelse av komponentspesifikasjoner muliggjør informerte anskaffelsesbeslutninger og forenkler tekniske diskusjoner med produksjonspartnere. Tabellen nedenfor oppsummerer de essensielle parameterne som skiller høy ytelse PI blyfri mesh nullstillingsbrikke løsninger:
| Parameter | Spesifikasjon | Klinisk betydning |
|---|---|---|
| Piezoelektrisk keramisk materiale | KNN (kaliumnatriumniobat) | Blyfri samsvar, biokompatibel |
| Overflatebeskyttelseslag | Polyimid (PI) film | Kjemisk isolasjon, termisk stabilitet |
| Mesh substrat | 316L rustfritt stål | Korrosjonsbestandighet, biokompatibel |
| Mesh blenderdiameter | 2,0-4,5 mikrometer | Kontrollerer partikkelstørrelsesfordeling |
| Dimensjonstoleranse | /- 0,2 mikrometer | Sikrer jevnhet over nettet |
| Driftstemperaturområde | -200 til 300 grader Celsius | Dekker oppbevaring og sterilisering |
| Resonansfrekvens | 110-180 kilohertz | Optimalisert for aerosolgenerering |
| Overholdelse av forskrifter | RoHS-sertifisert, blyfri verifisert | Eksport og anleggsgodkjenning |
Applikasjonsscenarier og enhetskompatibilitet
Mens medisinske forstøvere representerer det primære brukssegmentet, betjener blyfri mesh-forstøvningsteknologi flere terapeutiske markeder og forbrukermarkeder:
- Medisinske lungeleveringssystemer: astmainhalatorer, KOLS-forstøvere, cystisk fibrose aerosolgeneratorer
- Respiratorisk immunterapi: Vaksinasjonsplattformer som leverer adjuvante antigener til luftveisslimhinnen
- Skjønnhets- og estetiske enheter: Ansiktshydreringssystemer, mikrodug-plattformer, kosmetisk serumlevering
- Luftfuktingssystemer: Ultralydfuktere for bolig- og kliniske miljøer
- Aromaterapi og luftbehandling: Diffusjon av essensiell olje, integrering av luftrensing
Hvert applikasjonssegment presenterer forskjellige driftsforhold. Medisinsk utstyr krever høyeste presisjon og steriliseringskompatibilitet, mens skjønnhetsapplikasjoner for forbrukere prioriterer estetisk konsistens og lydløs drift. Innkjøpsteam bør kommunisere sin spesifikke brukssituasjon for å sikre at komponentvalg adresserer applikasjonskritiske parametere.
Bestillingshensyn og forsyningskjedestrategi
Ved planlegging av komponentinnkjøp er det flere praktiske faktorer som påvirker ledetid, kostnadsstruktur og forsyningssikkerhet:
- Minimum ordrekvantitet (MOQ): Vanligvis varierer fra 5 000 til 50 000 enheter avhengig av tilpasningskompleksitet og produksjonsplanlegging
- Prøvetilgjengelighet: De fleste produsenter støtter pre-produksjonstesting med små prøvekvanta, noe som muliggjør validering før full forpliktelse
- Ledetidsvariasjon: Standardkonfigurasjoner krever vanligvis 8–12 uker fra ordrebekreftelse til levering, med fremskyndede alternativer tilgjengelig til premiumpriser
- Tilpasningsfleksibilitet: Mesh-åpningsdiameter, resonansfrekvens og elektrisk kontakttype kan justeres, men modifikasjoner krever ekstra teknisk ledetid
- Dokumentasjon og sertifisering: Medisinske applikasjoner krever fullstendig sporbarhetsdokumentasjon, materialsertifikater og testrapporter, og legger til administrativ ledetid
Ytelsessammenligning: blyfri teknologi versus eldre komponentarkitekturer
Å forstå ytelsesforskjellen mellom moderne blyfrie mesh-komponenter og eldre blybaserte systemer tydeliggjør den tekniske og kommersielle begrunnelsen for bransjeovergangen. Følgende sammenligning tar for seg nøkkelytelsesmålinger som er relevante for produsenter av medisinsk utstyr og innkjøpsfagfolk:
| Ytelsesberegning | Blyfri (KNN) teknologi | Eldre PZT-teknologi |
|---|---|---|
| Piezoelektrisk koblingskoeffisient | 0,68-0,72 | 0,70-0,74 |
| Atomiseringseffektivitet | 92-96 prosent | 88-94 prosent |
| Partikkelstørrelseskonsistens (CV) | 8-12 prosent | 12-18 prosent |
| Steriliseringssyklustoleranse | 500 sykluser | 200-300 sykluser |
| Overholdelse av forskrifter Barriers | Ingen for store markeder | RoHS-resertifisering kreves |
| Materiell migrasjonsrisiko | Eliminert av design | Potensiell blyutlekking under pH-stress |
| Langsiktig eierkostnad | Lavere på grunn av utvidet gjenbrukbarhet | Høyere komponentutskiftningsfrekvens |
Sammenligningen avslører at moderne blyfrie teknologier ikke bare eliminerer samsvarsbarrierer, men også leverer målbare ytelsesforbedringer i beregningene som er mest relevante for kliniske resultater: atomiseringseffektivitet og partikkelstørrelseskonsistens. Disse forbedringene gjenspeiler tiår med materialvitenskapelige fremskritt i utviklingen av piezoelektrisk keramikk som matcher eller overgår egenskapene til deres blyholdige forgjengere.
Ofte stilte spørsmål om PI blyfri mesh nullstillingsbrikker
Spørsmål 1: Hvordan påvirker den blyfrie designen atomiseringsytelsen sammenlignet med tradisjonelle komponenter?
Moderne KNN-basert blyfri keramikk oppnår piezoelektriske koeffisienter innenfor 95-98 prosent av eldre PZT-materialer. Når de kombineres med presisjonsnettteknikk og polyimidfilmbeskyttelse, viser blyfrie komponenter ofte overlegen forstøvningskonsistens. PI-filmlaget forbedrer faktisk ytelsen ved å gi mer kontrollert vibrasjonskobling enn ubeskyttede keramiske overflater. Kliniske studier har vist at moderne blyfrie forstøvere oppnår lik eller overlegen partikkelstørrelsesuniformitet, noe som direkte oversetter til forbedrede terapeutiske resultater og redusert medisinavfall.
Q2: Kan jeg be om prøver før jeg forplikter meg til en massebestilling?
Ja. De fleste produsenter støtter eksempelprogrammer som er spesielt utviklet for pre-produksjonsvalidering. Prøvemengder varierer vanligvis fra 100 til 1000 enheter, tilstrekkelig for designintegrasjon, elektrisk karakterisering, testing av steriliseringskompatibilitet og innledende klinisk evaluering. Eksempler er vanligvis 3-4 uker fra ordrebekreftelse. Denne prøvetilgjengeligheten eliminerer kjøpsrisiko og lar ingeniørteamet ditt verifisere ytelsen mot applikasjonskravene før de fullfører volumforpliktelser. Når du ber om prøver, oppgi applikasjonsspesifikasjoner, inkludert tiltenkt resonansfrekvens, maskeåpningsstørrelse og eksponeringsfrekvens for sterilisering for å sikre at prøvekomponentene samsvarer med produksjonskravene dine.
Q3: Hvilken minimumsbestillingsmengde bør jeg regne med?
Minimum ordrekvantitet (MOQ) varierer basert på tilpasningsnivå og produksjonsplanlegging. Standardkonfigurasjoner har vanligvis MOQ-verdier på 10 000 til 25 000 enheter, noe som gjør det mulig for produsenter å etablere effektive produksjonskjøringer og rettferdiggjøre oppsettskostnader. Svært tilpassede komponenter (ikke-standard mesh-geometri, spesialiserte elektriske grensesnitt eller sjeldne frekvensmål) kan kreve høyere MOQ-verdier, noen ganger når de 50 000 enheter. Omvendt kan produsenter tilby redusert MOQ for komponenter som stemmer overens med deres eksisterende produksjonsplattformer. Direkte diskusjoner med salgsingeniørteam kan ofte identifisere løsninger som balanserer volumkravene dine med produksjonsøkonomi.
Q4: Hvilke ledetider bør jeg forvente for produksjonsordrer?
Standard ledetider for etablerte konfigurasjoner er vanligvis 8-12 uker fra bestillingsbekreftelse til levering. Denne tidslinjen omfatter materialinnkjøp, presisjonsproduksjon, kvalitetsverifiseringstesting og dokumentasjonsforberedelse. Alternativer for hurtig levering kan være tilgjengelige til premium priser for levering innen 6-8 uker. For tilpassede komponenter som krever designmodifikasjoner eller nytt verktøy, kan ledetidene strekke seg til 16-20 uker. Internasjonal frakt krever vanligvis ytterligere 2-4 uker avhengig av destinasjon og tollbehandling. Når du planlegger produktlanseringer eller forsyningskjedeaktiviteter, må du ta hensyn til disse tidslinjene og kommunisere at det haster under den første leverandørevalueringen for å identifisere de mest tidseffektive innkjøpspartnerne.
Q5: Hvordan sikrer jeg at prøvene oppfyller søknadskravene mine?
Omfattende pre-produksjonsevaluering omfatter elektrisk, mekanisk og kompatibilitetstesting. Be om at prøvekomponenter inkluderer impedansmålinger, karakterisering av resonansfrekvens og dokumentasjon om steriliseringskompatibilitet. Integrer prøver i den sammensatte enheten din og utfør funksjonstesting under faktiske driftsforhold. Evaluer partikkelstørrelsesfordelingen ved hjelp av laserdiffraksjon eller andre passende analytiske metoder. Vurder vibrasjonskonsistensen over lengre kjøretidsperioder og kontroller steriliseringstoleranse hvis applikasjonen din involverer gjenbrukbare enheter. De fleste profesjonelle produsenter gir fullstendig teknisk dokumentasjon som støtter disse valideringsaktivitetene og kan anbefale tredjeparts testlaboratorier hvis uavhengig verifisering er nødvendig.
Q6: Hvordan verifiseres RoHS og blyfri samsvar?
Anerkjente produsenter leverer omfattende samsvarsdokumentasjon, inkludert materialsammensetningssertifikater, sertifiseringer av produksjonsprosesser og testresultater fra tredjeparter som bekrefter fraværet av begrensede stoffer. Be om spesifikk bekreftelse på at sertifiseringer dekker alle begrensede stoffer oppført i gjeldende RoHS-direktiver (bly, kadmium, kvikksølv, seksverdig krom og bromerte flammehemmere). Dokumentasjon bør også bekrefte at produksjonsprosesser opprettholder blyfri integritet gjennom produksjon og montering. For medisinsk utstyrsapplikasjoner kan tilsynsorganer kreve sporbarhet som strekker seg til råvareleverandører, noe som krever omfattende kjede-of-custody-dokumentasjon. Profesjonelle produsenter opprettholder denne dokumentasjonen som en standard forretningspraksis.
Q7: Kan disse komponentene tilpasses for spesifikke frekvens- eller meshkrav?
Ja, innenfor rimelige tekniske begrensninger. Resonansfrekvensen kan justeres ved å modifisere keramisk tykkelse eller sammensetning av baksidelag, som vanligvis muliggjør frekvensområder som spenner over 80-200 kilohertz. Mesh-åpningsdiameter og -geometri kan tilpasses for å oppnå målpartikkelstørrelsesfordelinger for spesifikke terapeutiske applikasjoner. Tilpasning krever imidlertid ingeniørdesigntid og kan nødvendiggjøre nye verktøy eller produksjonsprosessjusteringer, som vanligvis resulterer i høyere komponentpriser og lengre ledetider. Standardkonfigurasjoner optimalisert for medisinske forstøverapplikasjoner representerer det mest kostnadseffektive valget for volumproduksjon. Hvis applikasjonen din krever tilpasning, oppgi detaljerte spesifikasjoner og ytelsesmål for å gjøre det mulig for produsenter å utvikle kostnadseffektive løsninger.
Q8: Hvilke steriliseringsmetoder er kompatible med disse komponentene?
PI blyfrie nettingkomponenter tåler flere steriliseringsmodaliteter som vanligvis brukes i behandling av medisinsk utstyr. Autoklavsterilisering ved 121-132 grader Celsius representerer den vanligste metoden og pålegger ingen begrensninger på komponentens pålitelighet. Kjemisk sterilisering med etylenoksid eller andre steriliseringsmidler i dampfase er fullt kompatibel. Eksponering for gammastråling gir ingen bekymring for nedbrytning. Ultralydrensing i vandige eller organiske løsemidler er kompatibelt og faktisk gunstig for å fjerne rester av medisiner før sterilisering. Når du planlegger steriliseringsprotokoller for gjenbrukbare enheter, engasjere produsenter for å verifisere at spesifikke kjemiske desinfeksjonsmidler og termiske eksponeringsparametere stemmer overens med komponentspesifikasjonene, og sikrer forlenget levetid for kliniske applikasjoner.
Strategiske vurderinger for enhetsprodusenter og innkjøpseksperter
Overgangen til blyfri mesh-atomiseringsteknologi representerer et grunnleggende skifte i hvordan produsenter av medisinsk utstyr nærmer seg komponentinnkjøp, regeloverholdelse og klinisk ytelse. PI blyfri mesh nullstillingsbrikker legemliggjør denne overgangen, og leverer samtidige forbedringer i sikkerhet, presisjon og regulatorisk aksept.
For anskaffelsesteam som evaluerer komponentalternativer, bør beslutningsrammeverket omfatte regulatorisk justering, klinisk effektivitet, forsyningskjedens pålitelighet og totale eierkostnader. Eldre blyholdige komponenter mislykkes i økende grad på regulatoriske kriterier og møter markedsbarrierer i miljøbevisste regioner. Moderne blyfrie alternativer eliminerer ikke bare disse barrierene, men demonstrerer målbare ytelsesforbedringer i beregningene som er mest relevante for kliniske resultater.
Når du engasjerer produsenter for komponentkvalifisering og innkjøp, prioriter teknisk dokumentasjon, sporbarhetsbevis og prøvevalidering fremfor prisfokuserte forhandlinger. Komponenter som muliggjør ensartet partikkelstørrelse og steriliseringsholdbarhet reduserer til slutt de totale systemkostnadene ved å forbedre kliniske resultater og forlenge enhetens levetid. En beskjeden premie for høyytelseskomponenter gjenopprettes vanligvis gjennom forbedret pasientkompatibilitet, redusert medisinavfall og redusert utskiftningsfrekvens ved klinisk utplassering.
For innkjøpsteam som er klare til å gå videre med komponentevaluering, representerer direkte samarbeid med produksjonspartnere som tilbyr omfattende teknisk støtte, eksempelprogrammer og samsvarsdokumentasjon den mest effektive veien videre. Be om tekniske datablader, forskriftsdokumentasjon og prøvemengder som er passende for pre-produksjonsvalidering. Kommuniser applikasjonskravene dine tydelig, inkludert tiltenkt enhetsarkitektur, termisk eksponering, medisinkompatibilitet og volumtidslinje. Denne samarbeidstilnærmingen legger grunnlaget for et pålitelig forsyningsforhold som leverer komponenter optimalisert for dine spesifikke kliniske eller forbrukerapplikasjonskrav.
Relaterte produkter
-
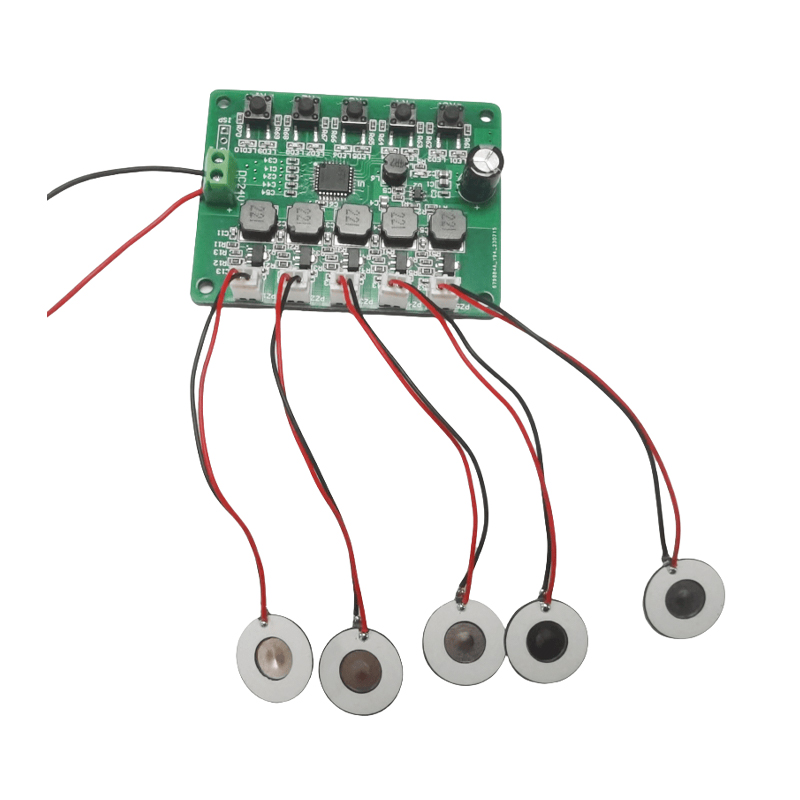
Luftfukter Aromaterapi Luftfukter tåkebrett PCB-kort USB6V12V24V Fem-hodet PCB-driverkort 10-hodes driverkort
-
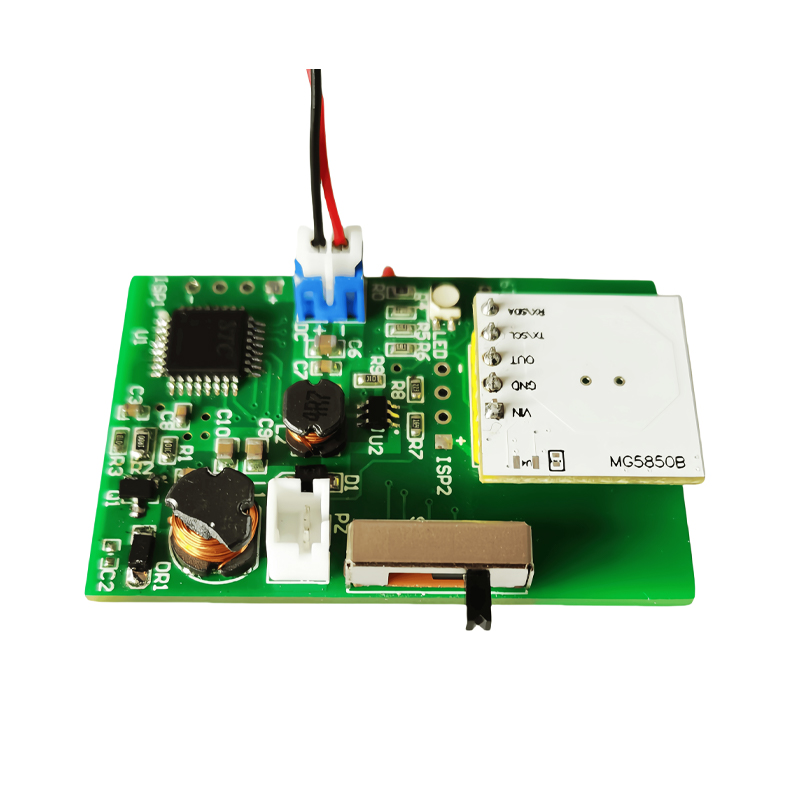
Medisinsk inhalasjonsforstøver respirator Hovedmontert forstøver PCB-driver B
-
Medical Mesh Atomizer Tray PCB Elektronisk røykeslutt Atomizer PCB Driver Board
-
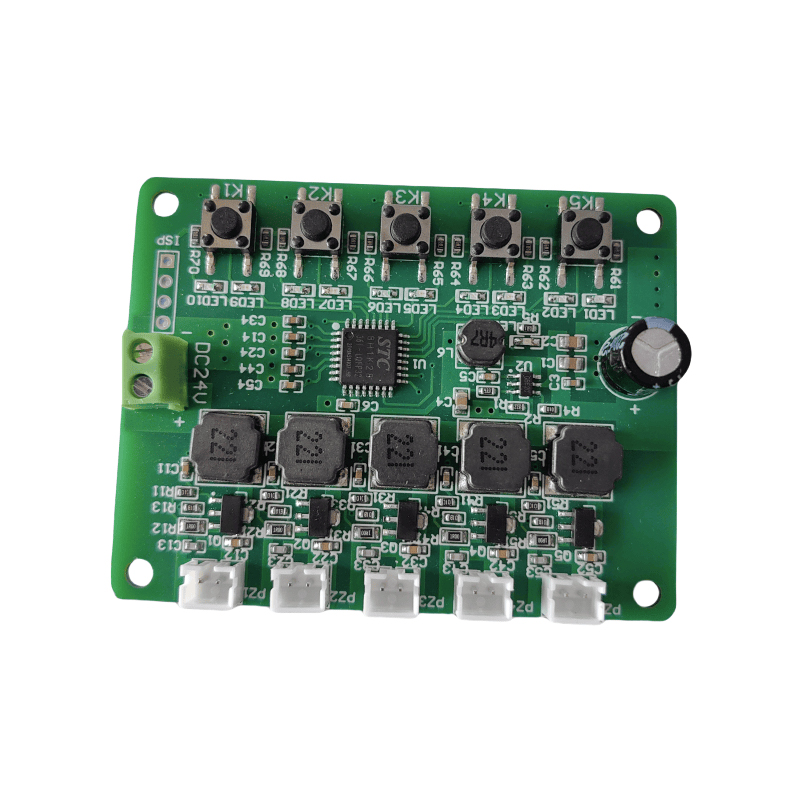
Driverkort for luftfukter Crescent PCB Board Timing 2/4h Funksjon 1,5W
-
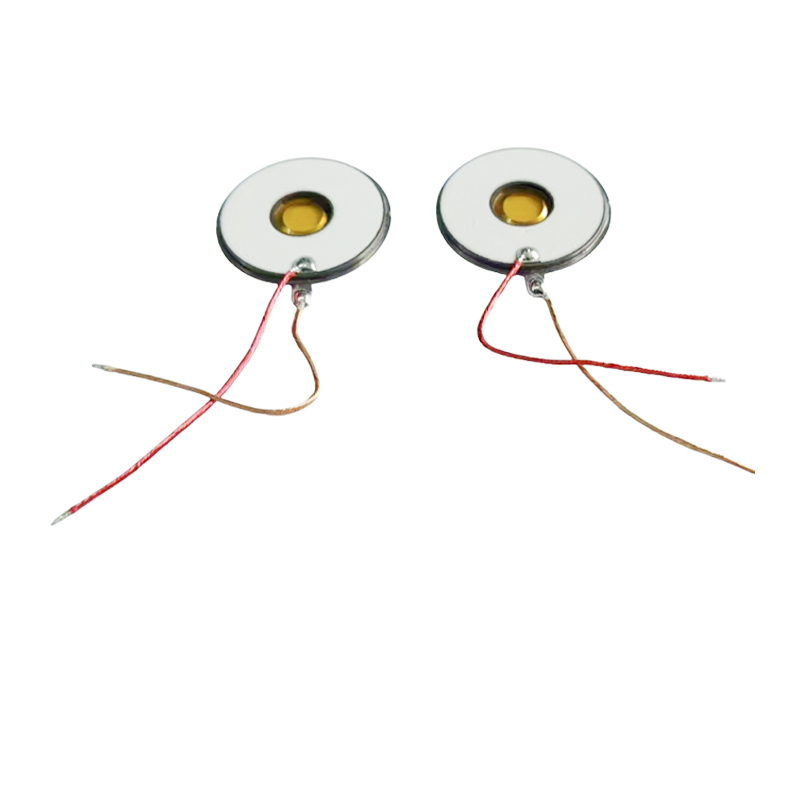
M16-108KHZ polyimid PI-membran Mesh Micro Mesh-nebulisator Medisinsk forstøver Ultrasonisk mesh-nebulisator 3μm Mikroporøs inhalasjonsforstøver med forstøverskive Strømforbruk 1~1,5W
-
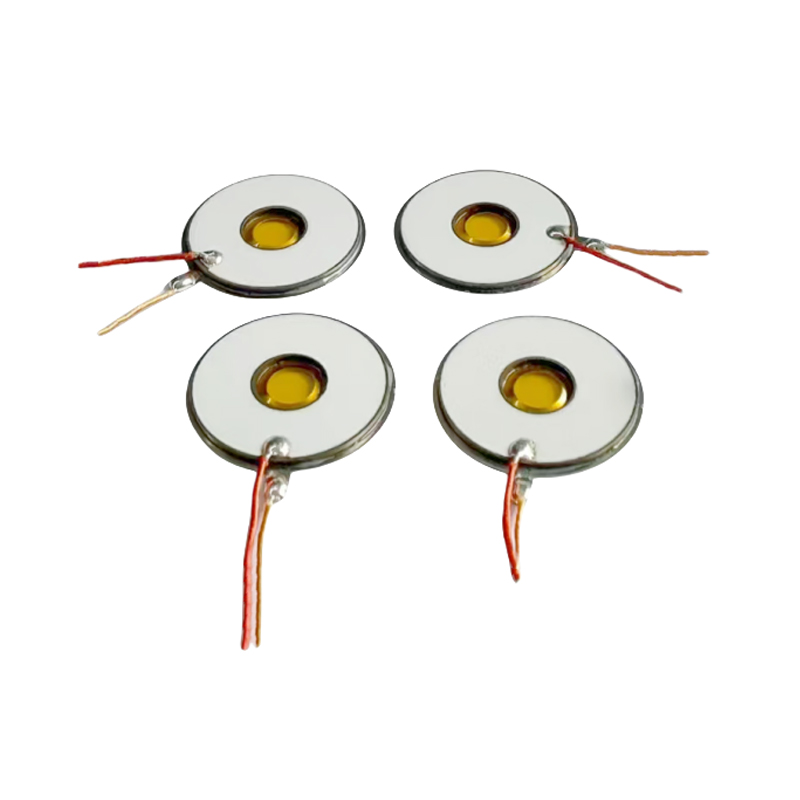
M16-108KHZ Polyimid PI-membran Mesh Micro Mesh-nebulisator Medisinsk forstøver Ultrasonisk mesh-nebulisator 3μm Mikroporøs forstøverskive for inhalatorforstøver
-
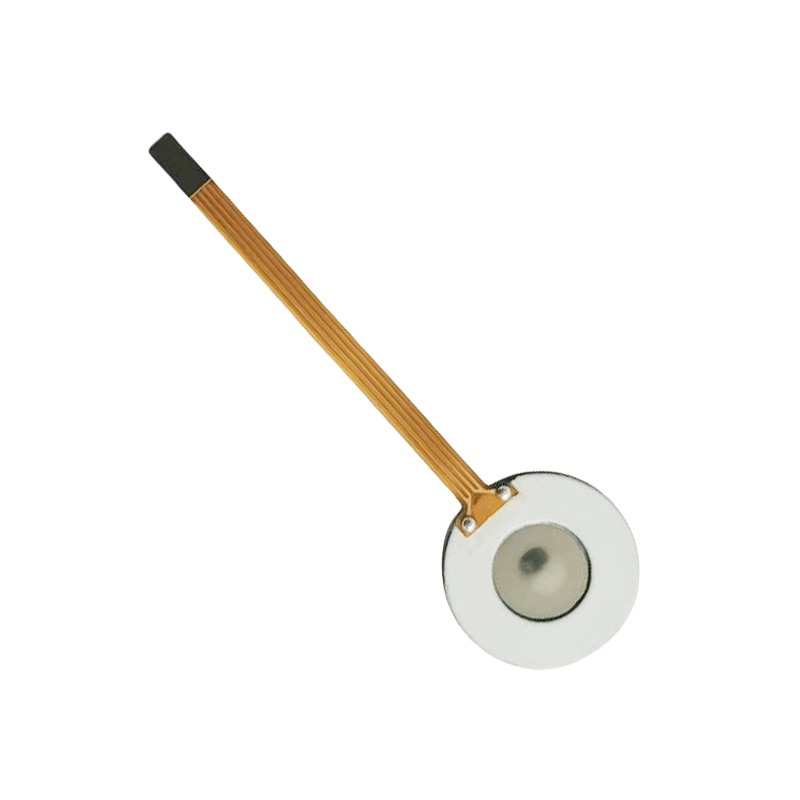
M16-110KHZ polyimid PI membranMesh Micro Mesh Nebulizer Medisinsk Nebulizer Ultrasonisk Mesh Nebulizer 3μm Mikroporøs Nebulisator Disc For Inhalation Nebulizer
-
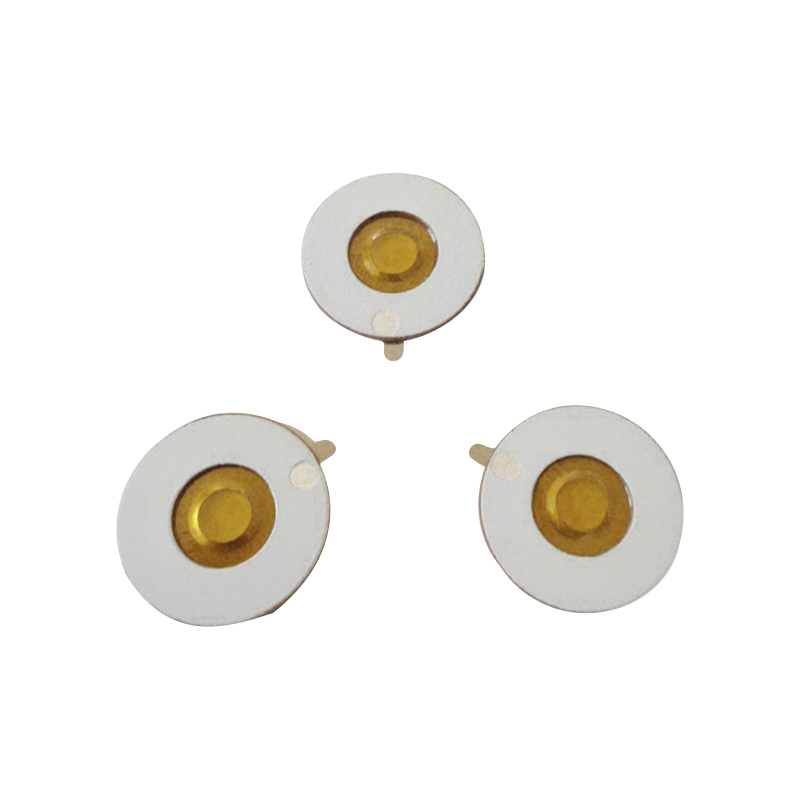
M16-108KHZ polyimid PI-membran Mesh Micro Mesh-nebulisator Medisinsk forstøver Ultrasonisk Mesh-nebulisatortablett 3μm Mikroporøs inhalasjonsbudesonid-nebulisatorbrett
- Produktkoblinger
- Medisinsk Mesh Piezo Atomizer
- Polymer PI Film Piezo Atomizer
- KNN Blyfri Mesh Piezo Atomizer
- PI blyfri mesh nullstillingsbrikke
- Mikro-mesh Piezo Atomizer For Varmer
- Piezo-forstøver for vifte/fukting/skjønnhet
- Ultrasonisk atomiseringstransduser
- Ultralyd høyfrekvent Piezo Atomizer
- Strømproduksjon/varmesensor Piezo Atomizer
- Medisinsk Piezo Atomizer PCB Design
- Precision Laser Micro-hole Processing Technology
- Kontakt
-
Bygning 1, Fortune Star 2, No.311 Huanzhen North Road, Chang'an Town, Haining City, Zhejiang-provinsen, Kina.

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- Mobil