
 engelsk
Der mikrohullsnøyaktighet bestemmer tåkekvaliteten
En piezoelektrisk forstøver gjør elektrisk energi til en fin spray ved å vibrere et tynt metallnett med høy frekvens. Tåkens karakter avhenger nesten helt av geometrien til hullene væsken passerer gjennom. Når ingeniører gjennomgår et nytt nettdesign, spør de virkelig hvor nøyaktig hvert mikrohull kan dannes, hvor konsekvent det kan gjentas, og om det vil holde sine grenser over tusenvis av deler. Det er derfor presisjon laser mikrovias har blitt en vanlig rute for produsenter av medisinske forstøvere, skjønnhetsinstrumenter, luftfuktere og aromadiffusere.
To nettingplater kan se identiske ut under en skrivebordslampe og likevel gi svært forskjellige resultater. Den ene kan generere en tett sky av små dråper, mens den andre produserer større dråper som klamrer seg til overflaten og reduserer produksjonen. Hulldiameter, hulldybde, avsmalning og avstand påvirker hvordan væske presses gjennom platen og hvordan hver dråpe løsner. Små avvik i noen av disse verdiene vises som ujevn tåketetthet, inkonsekvent oppvarming inne i enheten og klager fra brukere som merker at sprayen endres fra en enhet til den neste.
Tradisjonell mekanisk boring og kjemisk etsing sliter begge i denne skalaen. Borekroner slites raskt når diameteren faller under noen titalls mikrometer, og grader som dannes under boring kan forstyrre strømningsbanen. Etsningen kan være ensartet over en plate, men den gir begrenset kontroll over profilen til hvert enkelt hull. Laserbehandling unngår mye av denne vanskeligheten fordi energien leveres uten fysisk kontakt, slik at tynne folier ikke bøyer seg under skjærekraft og hvert hull kan dannes i en planlagt sekvens.
Nøkkel takeaway: tåkekvalitet følger hullgeometri, og den geometrien må kontrolleres på mikrometernivå i stedet for millimeternivået som er vanlig ved generell maskinering.
Hvordan hullgeometri former dråpeadferd
Rette hull kontra koniske hull
To profiltyper dominerer atomizer mesh-design. Rette hull holder en konstant diameter fra væskesiden til sprøytesiden. De er enkle å modellere og inspisere, og når diameteren holdes tett, produserer de en forutsigbar dråpestørrelse. Avsmalnende hull utvides mot spraysiden og danner en grunn kjegle. Avsmalningen reduserer motstanden når væske kommer inn, og den kan hjelpe hver dråpe å slippe rent fra utløpet, noe mange designere foretrekker for kontinuerlig fin tåke.
Tabellen nedenfor oppsummerer avveiningene som ingeniørteam vanligvis veier når de velger mellom de to profilene.
| Funksjon | Rett hull | Avsmalnende hull |
|---|---|---|
| Typisk bruk | Spray med fast volum | Kontinuerlig fin tåke |
| Strømningsmotstand | Høyere ved innløpet | Senk ved innløpet |
| Inspeksjon | Målerbasert diametersjekk | Profil og vinkelsjekk |
| Hovedrisiko | Kantgrader påvirker flyten | Avdrift av konisk vinkel |
Ingen av profilene er universelt bedre. Det riktige valget avhenger av væskens viskositet, måldråpeområdet og drivfrekvensen til transduseren. En designgjennomgang bør angi disse tre inngangene først, fordi de avgjør om problemet kan løses med diameter alene eller trenger en full profilspesifikasjon med vinkel og toleranse.
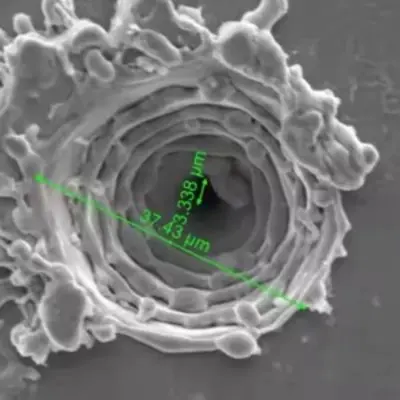
Prosessrute fra metallplate til ferdig netting
En pålitelig prosessrute er bygget fra trinn som hver beskytter den neste. Å hoppe over et trinn eller endre sekvensen kan endre den endelige hullprofilen selv når laserinnstillingene ser riktige ut på papiret. En typisk rute for en laserformet nettplate inkluderer følgende stadier.
- Forberedelse av folie: flat ut og rengjør metallplaten, kontroller tykkelsen innenfor det avtalte området, og merk referansekanter for justering.
- Feste: klem folien på et flatt underlag slik at hullmønsteret er på linje med monteringsfunksjonene til den ferdige delen.
- Laserhulldannelse: danner hvert hull med korte pulser i en kontrollert skannerekkefølge, og justerer punktstørrelse og energi for målgeometrien.
- Kantrens: fjern omstøpt materiale og mikrograter med et trinn som ikke endrer hulldiameteren.
- Sluttkontroll og pakking: måle samplede plater, registrere resultater og beskytte ferdig netting mot riper og forurensning.
Skanningsrekkefølge fortjener spesiell oppmerksomhet. Hvis laseren beveger seg over platen i én retning uten avbrudd, samler det seg varme på den ene siden og hull i ytterkant kan drive fra målet. Vekslende skanneretninger og innsetting av korte kjøleintervaller sprer den termiske belastningen jevnt, noe som holder diameterspredningen smal over hele det aktive området.
Målbare mål for hull, avstand og flathet
Spesifikasjoner bør skrives slik at en leverandør kan måle dem på produksjonsgulvet. Fraser som høy presisjon gir et innkjøpsteam ingenting å sammenligne. En praktisk spesifikasjon viser hver egenskap, dens målområde og metoden som brukes for å verifisere den.
| Karakteristisk | Typisk mål | Verifikasjonsmetode |
|---|---|---|
| Hulldiameter | 2 til 30 mikrometer | Prøvetaking av optisk måler |
| Diametertoleranse | Innenfor 1 mikrometer i kritiske soner | Mikroskopmåling |
| Hullantall per stk | Hundrevis til flere tusen, som trukket | Bildeanalyse |
| Ensartet tonehøyde | Konsekvent på tvers av det aktive området | Koordinatmåling |
| Plate flathet | Begrenset avvik over nettet | Kontroll av overflateprofil |
| Kantgradhøyde | Bare noen få mikrometer | Tverrsnittsinspeksjon |
Måleplanlegging er like viktig som selve målet. Prøvetaking bør dekke midten og kantene på hver plate, fordi prosesseringsvarme kan produsere små gradienter over overflaten. En plan som kun sjekker én sone kan godkjenne deler som senere svikter i drift.
I en anonymisert pilot holdt hull målt ved platesenteret seg godt innenfor toleransen, mens hull nær ytterkanten drev med omtrent 2 mikrometer. Endre skannerekkefølgen og legge til kjøleintervaller lukket gapet i den påfølgende batchen, og kantmålene samsvarte med midten innenfor den avtalte grensen.
Laserparametere som kontrollerer kantkvaliteten
Pulsbredde og energikontroll
Korte pulser begrenser spredningen av varme til det omkringliggende metallet, noe som reduserer det omstøpte laget som dannes rundt hvert hull. Lengre pulser fjerner materialet raskere, men de kan etterlate tykkere kanter som begrenser strømningsveien og endrer dråpens oppførsel. Energi per puls bør fjerne materiale rent uten å skape et varmepåvirket bånd som er bredere enn designet tillater.
Spot-overlapping og skanningsstrategi
Overlapping mellom påfølgende pulser bestemmer hvor jevnt veggen til hvert hull dannes. For lite overlapp etterlater en rillet profil, mens overlapping sløser med tid og tilfører varme. Mange lag bruker en kort multi-pass strategi: en grov pasning danner hullet, og en avsluttende pasning med lavere energi foredler veggen og fjerner gjenværende kantmateriale.
Assistere gass- og ruskfjerning
Assist gass fjerner smeltet rusk fra hullet under dannelse. Dens retning, trykk og renslighet påvirker resultatet.
- Gassstrømmen skal skyve rusk bort fra utgangssiden slik at partikler ikke setter seg på nytt inne i hullet.
- Trykk må balanseres, fordi overdreven kraft kan vibrere en tynn folie og forskyve mønsteret.
- Filtrering holder gjenavsatte partikler borte fra neste målområde under lange produksjonskjøringer.
Kantkvalitet fikses sjelden med én parameter. Det er det kombinerte resultatet av pulsenergi, overlapping, skannerekkefølge og gassstrøm.
Vanlige feil og hvordan fange dem tidlig
De fleste defekter i laserformet mesh sporer tilbake til et lite antall årsaker. Å gjenkjenne symptomet tidlig gjør det mye lettere å korrigere prosessen før en hel batch påvirkes.
- Delvis tette hull: vanligvis forårsaket av re-deponert rusk. Prøvetaking av transmittert lys avslører problemet raskt.
- Taper drift: ofte forårsaket av fokusskift etter lange løpeturer. Kontroll av fokus med faste intervaller holder profilen stabil.
- Grader på utgangssiden: vanligvis knyttet til lav gassstrøm eller slitte armaturer. En tverrsnittskontroll bekrefter årsaken.
- Diameter spredt over platen: vanligvis forårsaket av termisk drift. Sampling i midten og kantene identifiserer trenden.
A real example shows how these checks pay off. En kjøper rapporterte en gang at omtrent 18 plater av hver 1000 mislyktes i en flyttest. Grunnårsaksanalyse pekte på en gassdyse som hadde forskjøvet seg litt under et fiksturskifte. Leverandøren la til en innrettingssjekk ved starten av hvert skift, og i løpet av to uker falt feilraten under 2 plater av hver 1000.
Verifiseringsmetoder som bygger kjøpers tillit
Optical and Electron Microscopy
Optisk mikroskopi er rask nok for rutinemessig prøvetaking og fungerer godt for diameter- og pitchkontroller. Elektronmikroskopi tilbyr mye høyere forstørrelse og avslører veggstruktur, omstøpte lag og mikrosprekker som optiske metoder kan gå glipp av. En balansert plan bruker optiske kontroller for daglig produksjon og elektronavbildning for kvalifikasjons- og feilanalyse.
Functional Flow and Spray Testing
Dimensjonsdata beviser at hullene har riktig størrelse, men det beviser ikke at nettet vil fungere. Funksjonell testing måler strømningshastighet, sprøytemønster og dråpefordeling i en armatur som etterligner den endelige enheten. Sammenligning av disse resultatene med dimensjonsrapporten viser om spesifikasjonen fanger opp egenskapene som betyr noe ved bruk.
En dimensjonsrapport viser at hullene har riktig størrelse, mens en spraytest beviser at nettet fungerer.
Velge nettmaterialer for pålitelig forstøvning
Materialvalg former både laseroppførsel og langsiktig mesh-ytelse. Hver metallfamilie reagerer forskjellig på varme og har sin egen korrosjonsprofil.
Austenittisk rustfritt stål tilbyr god korrosjonsbestandighet og stabil mekanisk oppførsel, noe som gjør det til et vanlig valg for enheter som kommer i kontakt med vannbaserte løsninger. Den danner rene hullvegger, men krever nøye varmekontroll for å begrense omstøpte lag.
Nikkelbaserte legeringer gir sterk tretthetsmotstand under kontinuerlig vibrasjon. De passer krevende bruksområder der platen skal holde formen over lang levetid, selv om kostnadene er høyere og behandlingsvinduene er smalere.
Belagte folier legg til et overflatelag for kjemisk kompatibilitet eller fuktkontroll. Belegget må overleve laserbehandling uten å sprekke, så beleggtype og laserparametere bør kvalifiseres sammen.
Folietykkelse er en annen viktig avgjørelse. Tynnere folier trenger renere gjennom, men deformeres lettere under håndtering og festing. Tykkere folier holder formen, men krever lengre syklustider og tettere konisk kontroll. Å matche tykkelsen til målhullprofilen er vanligvis den mest effektive måten å balansere utbytte mot syklustid.
Innkjøpssjekkliste for kjøpere
Teknisk kapasitet er lettere å bedømme når en kjøper vet hvilke spørsmål han skal stille. Sjekklisten nedenfor hjelper innkjøps- og ingeniørteam med å sammenligne leverandører på bevis i stedet for brosjyrepåstander.
- Bekreft minimum oppnåelig hullstørrelse ved å bruke prøvestykker, ikke bare publiserte tall.
- Be om en målerapport som viser den faktiske diameterfordelingen over platen.
- Spør hvordan fokus, gassstrøm og armaturjustering overvåkes under produksjon.
- Gjennomgå prosessruten, spesielt kantrens og sluttkontroll.
- Avtal prøvetakingsplan og akseptkriterier skriftlig før første bestilling.
- Start med en pilotbatch før du går over til bulkvolumer.
Leverandører som forklarer hvert av disse punktene i enkle vendinger, kjører vanligvis en mer disiplinert prosess. For en teknisk oversikt over den samme prosessen, se den relaterte laser microvias for forstøver mesh side, som beskriver arbeidsområdet og hvordan det måles.
Ofte stilte spørsmål
Q1: Hvilke hullstørrelser er praktiske for forstøvernett?
Many atomizer designs use holes between about 2 and 30 micrometers. Det beste valget avhenger av væsken, ønsket dråpeområde og transduserfrekvensen, så målet bør bekreftes med en prøve før designet fryses.
Q2: How does laser processing compare with chemical etching for thin foils?
Etching offers good uniformity across a plate but limited control over individual hole profiles. Laserbehandling danner hvert hull i en planlagt sekvens med definert konus- og kantkvalitet, noe som har betydning når selve profilen er en del av spesifikasjonen.
Q3: How can hole geometry be verified without destroying a sample?
Optical microscopy and transmitted light sampling check diameter, pitch, and blockage without cutting the part. For taper and wall structure, a witness piece processed with the same parameters can be sectioned while production parts remain intact.
Q4: What information should a quotation request include?
Ta med foliematerialet og tykkelsen, hulllayouttegningen, måldiameterområdet, profiltypen, størrelsen på det aktive området, prøvetakingsforventningene og forventede mengder for pilot- og bulkordrer. Clear inputs reduce revision cycles and make the quotation more accurate.
Q5: Why does the first batch sometimes take longer?
The first batch usually includes parameter tuning, fixture verification, and inspection calibration. Once the process is stable, later batches move faster, which is why many buyers treat the pilot run as a qualification step.
Gjør spesifikasjoner til stabil tåkeeffekt
Stable mist output begins long before the device is assembled. Det starter med en klart definert hullgeometri, en prosessrute som beskytter hvert trinn, og målemetoder som gjenspeiler hvordan nettet faktisk skal brukes. When these elements line up, the plate delivers the same spray from the first unit to the last.
For teams planning a new atomizer design, the most useful next step is a written specification and a sample run. Work through the hole profile, material, and verification plan together, and use the mikro-hull behandling referanse for å sammenligne prosessgrenser før du setter endelige mål.
Relaterte produkter
-
Luftfukter Aromaterapi Luftfukter tåkebrett PCB-kort USB6V12V24V Fem-hodet PCB-driverkort 10-hodes driverkort
-
Medisinsk inhalasjonsforstøver respirator Hovedmontert forstøver PCB-driver B
-
Medical Mesh Atomizer Tray PCB Elektronisk røykeslutt Atomizer PCB Driver Board
-
Driverkort for luftfukter Crescent PCB Board Timing 2/4h Funksjon 1,5W
-
M16-108KHZ polyimid PI-membran Mesh Micro Mesh-nebulisator Medisinsk forstøver Ultrasonisk mesh-nebulisator 3μm Mikroporøs inhalasjonsforstøver med forstøverskive Strømforbruk 1~1,5W
-
M16-108KHZ Polyimid PI-membran Mesh Micro Mesh-nebulisator Medisinsk forstøver Ultrasonisk mesh-nebulisator 3μm Mikroporøs forstøverskive for inhalatorforstøver
-
M16-110KHZ polyimid PI membranMesh Micro Mesh Nebulizer Medisinsk Nebulizer Ultrasonisk Mesh Nebulizer 3μm Mikroporøs Nebulisator Disc For Inhalation Nebulizer
-
M16-108KHZ polyimid PI-membran Mesh Micro Mesh-nebulisator Medisinsk forstøver Ultrasonisk Mesh-nebulisatortablett 3μm Mikroporøs inhalasjonsbudesonid-nebulisatorbrett
- Produktkoblinger
- Medisinsk Mesh Piezo Atomizer
- Polymer PI Film Piezo Atomizer
- KNN Blyfri Mesh Piezo Atomizer
- PI blyfri mesh nullstillingsbrikke
- Mikro-mesh Piezo Atomizer For Varmer
- Piezo-forstøver for vifte/fukting/skjønnhet
- Ultrasonisk atomiseringstransduser
- Ultralyd høyfrekvent Piezo Atomizer
- Strømproduksjon/varmesensor Piezo Atomizer
- Medisinsk Piezo Atomizer PCB Design
- Precision Laser Micro-hole Processing Technology
- Kontakt
-
Bygning 1, Fortune Star 2, No.311 Huanzhen North Road, Chang'an Town, Haining City, Zhejiang-provinsen, Kina.

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- Mobil